鉛フリーはんだを用いたBGAリワークにおける温度プロファイル最適化の極意


Warning: file_get_contents(https://www.aidenki.com/wp-content/uploads/2026/08/screenshot_35.jpg): Failed to open stream: HTTP request failed! HTTP/1.1 404 Not Found in /home/c8647518/public_html/aidenki.com/wp-includes/class-wp-image-editor-imagick.php on line 250
Warning: file_get_contents(https://www.aidenki.com/wp-content/uploads/2026/08/screenshot_35.jpg): Failed to open stream: HTTP request failed! HTTP/1.1 404 Not Found in /home/c8647518/public_html/aidenki.com/wp-includes/class-wp-image-editor-imagick.php on line 250
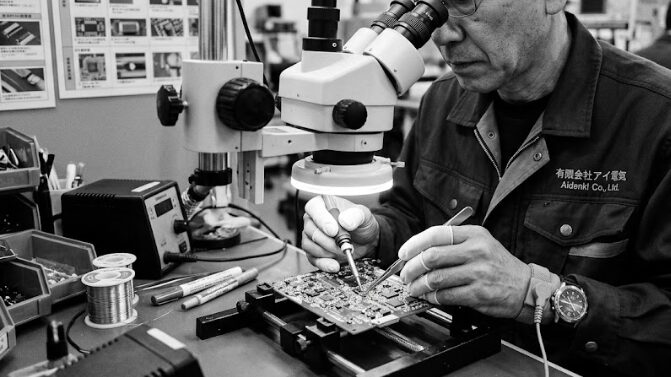
精密はんだづけ作業 有限会社アイ電気

開発の最終段階でのBGA(Ball Grid Array)実装不良の発覚や、設計変更に伴うパターンカット・ジャンパ配線の必要性——。ハードウェアエンジニアや生産技術担当者の皆様にとって、これほど冷や汗をかく瞬間はないでしょう。とくに、近年の鉛フリーはんだを用いたBGAリワークは、熱に敏感な周辺部品や多層基板へのダメージリスクが高く、やり直しのきかない極めてシビアな工程です。

BGAリワークの成功は、職人の「勘」ではなく、熱力学と金属工学に基づいた「温度プロファイルの完全な制御」に依存します。本記事では、鉛フリー環境下におけるBGAリワークのメカニズムと、確実なリカバリーを実現するための実践的アプローチを解説します。

鉛フリーはんだでのBGAリワークが極めて困難な理由

鉛フリーはんだ(主にSAC305等)を用いたBGAリワークが難しい理由は、従来より約30〜40℃高い融点による周辺部品・基板への過剰な熱ストレスと、相対的な「濡れ性」の悪さにあります。

共晶はんだ(有鉛)の時代とは異なり、現在のリワークプロセスでは、僅かな熱管理のミスが基板全体の致命傷に直結します。現場で頻発する不良メカニズムには、主に以下の3点が挙げられます。

  • 基板の反り(熱膨張係数:CTEのミスマッチ): 局所的な急加熱は、BGAパッケージとガラスエポキシ基板(FR-4等)の熱膨張係数の違いを顕在化させます。結果として基板が反り、オープン不良やブリッジ(ショート)を誘発します。
  • ボイド(気泡)の発生: 鉛フリーはんだは表面張力が高く、フラックスのガスが抜けにくいため、バンプ内にボイドが残留しやすくなります。これが熱耐性や電気的特性を著しく低下させます。
  • 熱ダメージによるパッド剥離: ピーク温度が高いため、銅箔パッドと基板の接着剤が劣化しやすく、BGAの取り外し時やリボール後の再実装時にパッドごと剥離するリスク(リフティング)が跳ね上がります。

成功の鍵を握る「温度プロファイル」の4フェーズ

温度プロファイルとは加熱の設計図であり、「プリヒート」「ソーク」「リフロー」「クーリング」の4工程で構成され、ピーク温度と液相時間がBGA接合の成否を決定づけます。

BGAリワークにおいて、リワークステーションのトップヒーターとボトムヒーターを駆使し、基板と部品に対して均一かつ適切な熱量を与えるための基本構造は以下の通りです。

フェーズ名目安となる温度(SAC305の場合)継続時間目的と技術的要点
1. プリヒート(初期加熱)室温 → 150℃60〜90秒基板全体をボトムヒーターで緩やかに加熱(1〜3℃/秒)し、基板の反りや熱衝撃(サーマルショック)を防ぎます。
2. ソーク(予備加熱)150℃ → 190℃60〜120秒フラックスを活性化させ、酸化膜を除去します。各端子間の温度差(ΔT)を最小化し、熱を均一化させる重要な準備期間です。
3. リフロー(本加熱)217℃以上 (ピーク235〜245℃)45〜75秒はんだを溶融させ接合します。217℃以上の液相時間を適切に保つことで、ボイドを抜けやすくし、確実な濡れ広がりを確保します。
4. クーリング(冷却)245℃ → 室温2〜4℃/秒で降下溶融したはんだを凝固させます。急冷すぎるとクラックが入り、遅すぎると金属間化合物層が肥大化するため、適切な風量制御が必要です。

金属間化合物(IMC)のコントロールとIPC基準

高信頼性の接合には適切な金属間化合物(IMC)の形成が必須ですが、熱の掛けすぎはIMC層の肥大化を招き、IPC-A-610基準を逸脱するクラックや脆性破壊の直接的な原因となります。

はんだ接合とは、単なる「糊付け」ではなく、銅パッドのCu(銅)とはんだのSn(スズ)が合金化する化学反応です。リフローフェーズにおいて、接合界面にはCu6Sn5等の金属間化合物(IMC: Intermetallic Compound)層が形成されます。

  • 適正なIMC層(約1〜3μm): 強固な機械的・電気的接合を担保します。
  • 過剰なIMC層(長時間の液相・高温): IMCは非常に硬く脆い性質を持つため、層が厚くなりすぎると、落下衝撃や温度サイクルテスト(TCT)で容易に剥離・破断(脆性破壊)を引き起こします。

アイ電気では、IPC-7711/7721(電子組立品の組立て直し、修理及び改造)の国際基準に準拠し、熟練のシニアエンジニアが基板の層数、銅箔厚(ベタGNDの有無)、実装密度を瞬時に見極め、最適な熱プロファイルをリアルタイムで微調整します。これは過去数十年、無数の基板を救済してきたノウハウの結晶です。

確実なBGAリワークを実現するアイ電気のソリューション

アイ電気は、長年の知見と顕微鏡下での卓越した手作業を駆使し、他社で断られる高難度のBGAリワークや1枚からの特急試作を、確かな品質で提供します。

大学の研究機関、R&D部門、スタートアップ企業の皆様にとって、時間は何よりも貴重なリソースです。設計ミスによるBGAの取り外し、ジャンパ配線を伴うパターン改修、そして再実装(リボール)まで、対応します。

  • 1枚からの特急対応: 量産工場では敬遠されがちな「試作基板1枚だけ」の改修や実装も喜んで承ります。
  • 部品支給・持ち込み対応: 顧客支給の希少な部品や、すでに入手困難なICの再利用(リボール)にも柔軟に対応します。
  • 超精密手作業とNDA完備: BGAリワークのみならず、顕微鏡下での0201サイズのチップ実装や、0.1mmピッチのジャンパ配線も得意としております。未発表の開発案件もNDA(秘密保持契約)のもと厳格に管理いたします。

実装不良や改修でお困りの際は、手遅れになる前にぜひアイ電気へご相談ください。30年の技術を皆様のプロジェクトの成功のために注ぎ込みます。

QFPのピン浮かせ・足上げ配線:試作開発フェーズのトラブル解決法

試作基板の電源を入れた瞬間、意図しない挙動に冷や汗を流した経験は、ハードウェアエンジニアであれば一度や二度ではないでしょう。原因究明の結果、ICのピンアサイン誤りや回路設計のミスが発覚した場合、再設計と基板の再製造(リスピン)には多大な時間とコストがかかります。

有限会社アイ電気で30年にわたり基板実装と改修に携わってきた私たちが、このような緊急事態において研究者や設計者の皆様へ提供する強力なソリューションが「QFPのピン浮かせ」および「ジャンパ配線」による基板改修です。

本記事では、試作開発フェーズの致命的なトラブルをリカバリーするための、QFP足上げ配線の技術的メカニズムと実践的な解決法を、IPC基準やはんだ付けの冶金学的観点も交えて解説します。

QFPのピン浮かせ(足上げ)とは何か?

QFPのピン浮かせ(足上げ)とは、基板の設計ミスや回路変更を修正するため、QFPの特定のリード(ピン)をパッドから切り離して上方に曲げ、直接ジャンパ線等で別回路へ手はんだ接続する物理的な基板改修手法です。

QFP(Quad Flat Package)などの多ピン表面実装部品において、基板上の配線パターンを物理的にカット(パターンカット)するだけでは対応できない場合や、特定のピンだけを別系統の電源・GND、あるいは別のICへバイパスさせる必要がある場合に用いられます。開発初期のR&D部門やスタートアップ企業において、リスピンのコストとリードタイムを削減し、そのまま評価やデバッグを継続するための「延命措置」として非常に重要な技術です。

QFP足上げ配線が求められる3つの原因と背景

試作基板においてQFP足上げ配線が必要となる主な原因は、「1. 回路図のピンアサイン誤り」「2. 評価中の仕様変更」「3. ノイズ対策のパッチ当て」の3点に集約されます。

開発フェーズにおけるこれらのトラブルは、どれほど入念なシミュレーションを行っても完全には避けられません。具体的には以下のような背景があります。

  • ピンアサインの誤り: マイコンやFPGAなどのデータシートの読み違いにより、I/Oポートや電源ピンの割り当てを間違えてしまったケース。
  • 仕様変更・デバッグ対応: 評価中にプルアップ/プルダウン抵抗の追加が必要になったり、ロジックレベルの不整合を解消するために外部回路へ信号を引き出す必要があるケース。
  • ノイズ対策: 特定のクロックラインなどがノイズ源となっていることが判明し、そのピンだけを物理的に浮かせてシールド線や別ルートでバイパス(ジャンパ配線)させるケース。

熟練の手はんだ技術が必須となる理由と技術的課題

ピン浮かせ作業で高度な手はんだ技術が求められる理由は、リード根元への熱応力によるIC内部の断線リスクを避けつつ、0.5mm以下の狭ピッチ環境下で隣接ピンとのショート(はんだブリッジ)を完全に防ぐ必要があるためです。

一見すると「ピンをはんだごてで温めて持ち上げるだけ」と思われがちですが、実際にはIPC-7711/7721(電子組立品のバイワーク、改造および修理)の基準に準拠するレベルの高度な知見が要求されます。

技術的課題発生する不良メカニズムアイ電気における解決策
ランド剥離過度な加熱や、はんだが完全に溶融する前の物理的な引き上げによる基板パッド(銅箔)の剥離。適切な温度プロファイルでの局所加熱と、マイクロピンセットによる無応力でのリード持ち上げ。
IC内部の断線リード(足)を曲げる際、パッケージ根元(モールド樹脂との境界)に応力が集中し、内部のボンディングワイヤが断線する。顕微鏡下でリードの中間部を適切に保持し、根元に応力を逃がさない専用の曲げツール・技術を使用。
金属間化合物の劣化長時間のこて当てにより、銅とスズの金属間化合物(Cu6Sn5等)が過剰成長し、接合部が脆化する。30年の経験に基づく最適な熱容量を持つこて先の選定と、2〜3秒以内の迅速な手はんだ作業。

私たちアイ電気では、顕微鏡下での作業を標準化しており、肉眼では見えない微細なクラックやストレスを見逃しません。

確実なQFPピン浮かせ・ジャンパ配線の実践手順

確実なピン浮かせ・足上げ配線の手順は、「1. 加熱と吸い取り」「2. 応力フリーでのリード引き上げ」「3. ジャンパ線の予備はんだと接合」「4. 洗浄とポッティング」の4ステップで構成されます。

試作基板の改修を確実に行うための具体的なプロセスは以下の通りです。

  1. 加熱と吸い取り(ディソルダー):対象となるQFPピンの周辺にフラックスを塗布し、極細の吸い取り線と適切な温度(通常320℃〜350℃付近)に設定したはんだごてを用いて、パッドとリードの間のはんだを極限まで除去します。
  2. 応力フリーでのリード引き上げ:はんだが完全に除去され、リードがフリーになったことを顕微鏡で確認した後、歯科用ツールのような極細のフックやマイクロピンセットを使用し、パッケージ根元に負荷をかけないようリードを慎重に上方に浮かせます。
  3. ジャンパ線の予備はんだと接合(手はんだ):浮かせたリードの先端に予備はんだを施します。次に、ポリウレタン銅線(UEW)などの極細ジャンパ線(0.1mm〜0.2mm径)の被膜を正確な温度で剥離・予備はんだし、浮かせたピンへピンポイントで手はんだ接続します。
  4. 洗浄と樹脂固定(ポッティング):接合部のフラックス残渣を専用の洗浄液で除去します。浮かせたピンと極細のジャンパ線は振動や衝撃に極めて弱いため、エポキシ系やUV硬化型の接着剤を用いて、基板やICパッケージにしっかりと固定(ポッティング)し、機械的強度を確保します。

アイ電気における微細手はんだのノウハウ

当社は0201サイズの超極小チップ部品の手はんだ実装や、BGA等の高難度リワークを日常的にこなしてきました。QFPの足上げにおいても、隣接するピンへの熱影響を最小限に抑えながら、確実な電気的・機械的接合を実現する「職人技」と「工学的裏付け」を持っています。

試作開発のリカバリーはアイ電気にお任せください

有限会社アイ電気は、設計ミスや仕様変更で立ち止まってしまった試作基板を、熟練の手はんだ技術によるジャンパ配線やQFP改修により最速で復旧・延命させるプロフェッショナルです。

大学の研究機関、R&D部門、スタートアップ企業様から「明日の評価実験に間に合わせたい」「他社で断られた微細ピッチの改修を頼みたい」といったご要望を日々いただいております。

  • 1枚からの特急対応: 試作基板1枚から、部品支給での作業を喜んで承ります。
  • NDA(秘密保持契約)完備: 開発途中の機密情報が含まれる基板も、厳重な管理下で取り扱います。
  • 高難度改修に対応: QFP 足上げだけでなく、BGAのリワーク・リボール、内層パターンの掘り出しまで対応可能です。

基板のトラブルでお困りの際は、諦めてリスピンを決断する前に、ぜひアイ電気にご相談ください。30年の実績を持つ技術者が、最適な解決策をご提案いたします。

設計ミスを救済する基板改造:パターンカットと微細ジャンパ配線の極意


Warning: file_get_contents(https://www.aidenki.com/wp-content/uploads/2026/08/screenshot_28.jpg): Failed to open stream: HTTP request failed! HTTP/1.1 404 Not Found in /home/c8647518/public_html/aidenki.com/wp-includes/class-wp-image-editor-imagick.php on line 250

Warning: file_get_contents(https://www.aidenki.com/wp-content/uploads/2026/08/screenshot_28.jpg): Failed to open stream: HTTP request failed! HTTP/1.1 404 Not Found in /home/c8647518/public_html/aidenki.com/wp-includes/class-wp-image-editor-imagick.php on line 250
精密はんだづけ作業 有限会社アイ電気

試作基板への火入れ(初期通電)の瞬間、想定外の挙動やショートが発覚したときの、あの背筋が凍るような感覚。ハードウェアエンジニアや研究者の方であれば、一度は経験があるのではないでしょうか。

限られた予算と厳しい納期の中、再設計と再製造(リスピン)を待つ時間的猶予はありません。そのような絶望的な状況を救済する最終手段が、熟練の技術による「パターンカット」と「ジャンパ線配線」を駆使した物理的な基板改造です。

基板改造におけるパターンカットの基本原則

基板改造におけるパターンカットとは、回路の設計ミスを物理的に遮断するため、基板上の銅箔配線をデザインナイフや専用ルーターで意図的かつ精密に切断する技術です。

ただ単に配線を断ち切れば良いというものではありません。IPC-7721(プリント基板の修理・改造のガイドライン)においても、基材(FR-4など)へのダメージを最小限に抑えることが強く推奨されています。

無計画な切断は、ガラス基材を深くえぐり、吸湿による絶縁抵抗の低下や、多層基板における内層パターンとの意図しない短絡(ショート)を引き起こします。顕微鏡下での作業において、私たちが実践している基本手順は以下の通りです。

  • 切断箇所の選定: パターンが最も細く、かつ周囲のビアや他パターンとのクリアランスが確保できる直線部分を選ぶ。
  • 深さのコントロール: 銅箔の厚み(通常18μm〜35μm)だけを正確に切断する。メスの刃先にかかる抵抗の変化を指先で感じ取る職人技が求められます。
  • 切断面の処理: 切断後は導通チェックを行うだけでなく、切断溝にUV硬化樹脂やエポキシ系レジストを充填し、金属粉の迷入やマイグレーションを防止する。

信頼性を担保するジャンパ線の選定と実装

ジャンパ線による配線追加は、ポリウレタン銅線(UEW)やフッ素樹脂電線を用いて欠落した回路をバイパスする、基板パターン修復の中核技術です。

高周波信号や大電流が流れる現代の基板において、ジャンパ線の引き回しは回路特性に直結します。また、0201サイズの超極小部品のパッドから線を引き出すような超精密はんだ付けでは、金属間化合物の適切な形成と熱応力のコントロールが不可欠です。

修復の信頼性を高めるための重要なポイントを整理しました。

検討項目詳細とアイ電気のノウハウ
線材の選定通常の信号線には0.1mm〜0.2mmのポリウレタン銅線(UEW)を使用。電源ラインには電流容量に応じたテフロン被覆線を用い、ショートを防ぎます。
熱入力の最適化コテ先の温度は使用する鉛フリーはんだに合わせて適切に管理(通常340°C〜360°C程度)。対象パッドの熱容量を見極め、2〜3秒以内で接合を完了させます。
応力緩和(ストレインリリーフ)振動や熱膨張係数(CTE)の違いによる断線を防ぐため、直線的に張らず、意図的に微小な「たわみ(遊び)」を持たせて配線します。
ルーティングノイズ源(スイッチング電源回路など)を避け、可能な限り最短ルートで配線。浮き上がりを防ぐため、要所を耐熱ボンドで基板に固定します。

よくある基板パターン修復の失敗と対策手順

基板パターン修復の最大の失敗原因は、不適切な熱入力によるランド剥離と、ジャンパ線の物理的応力に対する考慮不足です。

研究開発の現場でご自身で改修を試み、結果として基板を完全に破壊してしまってから弊社に駆け込んでくるケースが後を絶ちません。よくある失敗とそのメカニズム、そして正しい対策を以下の表にまとめました。

失敗の事象根本的な原因(メカニズム)アイ電気が行う正しい対策
ランド(パッド)の剥離高すぎるコテ先温度、または長時間の加熱による基材と銅箔間の接着剤の熱劣化。マイクロはんだごてを使用し、熱容量に合わせた適正な温度プロファイルで瞬時に接合する。
はんだ不良(イモはんだ)フラックスの活性不足、またはGNDベタへの熱逃げによるはんだの不完全な濡れ。適切なフラックスの塗布と、必要に応じた基板全体の予熱(プレヒート)による熱の確保。
運用中のジャンパ線断線線材の固定不足による振動疲労、または接合部への直接的な引っ張り応力の集中。適切なストレインリリーフの形成と、硬化後の収縮が少ない専用ボンドによる要所の確実な固定。

試作開発を止めない、アイ電気の特急リワーク

当社の創業以来蓄積した熟練の職人技で、1枚からの超精密基板改造やBGAリワークを特急で提供しています。

大学の研究機関、R&D部門、スタートアップ企業様において、「明日からの展示会に間に合わせたい」「数ヶ月待ちの再設計を回避し、今の基板で評価試験を進めたい」という切実なご要望に、私たちは最優先でお応えします。

  • 1枚からの特急試作・改修: 部品支給での即日〜翌日対応など、圧倒的なスピードで開発のダウンタイムを最小化します。
  • 超精密はんだ付け: 実装機でも困難な0201サイズのチップ部品の交換や、そこからのジャンパ引き出しを実体顕微鏡下で完璧にこなします。
  • 徹底した機密保持: 開発初期の最先端技術を扱うため、NDA(秘密保持契約)の締結を標準化し、セキュアな環境で作業を行います。

基板の設計ミスは、決してプロジェクトの終わりではありません。熟練の技術があれば、その基板は立派に評価用として命を吹き返すことができます。基板改造、パターンカット、高難度リワークでお困りの際は、アイ電気へ迷わずご相談ください。

BGAのヘッドインピロー不良とは?原因と顕微鏡下での確実なリワーク手法


Warning: file_get_contents(https://www.aidenki.com/wp-content/uploads/2026/08/kenbikyo-handa.jpg): Failed to open stream: HTTP request failed! HTTP/1.1 404 Not Found in /home/c8647518/public_html/aidenki.com/wp-includes/class-wp-image-editor-imagick.php on line 250

Warning: file_get_contents(https://www.aidenki.com/wp-content/uploads/2026/08/kenbikyo-handa.jpg): Failed to open stream: HTTP request failed! HTTP/1.1 404 Not Found in /home/c8647518/public_html/aidenki.com/wp-includes/class-wp-image-editor-imagick.php on line 250
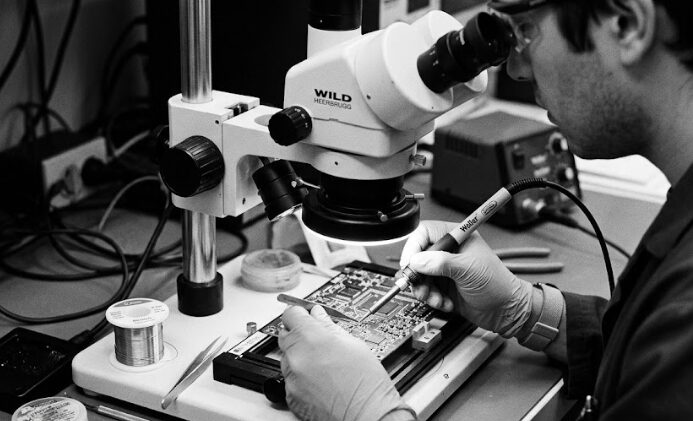
精密はんだづけ作業 有限会社アイ電気

試作基板の評価段階や製品の市場投入後、「特定の温度環境下でのみ動作が不安定になる」「基板を指で押すと導通する」といった不可解な不良に悩まされていませんか?品質保証や開発担当者の皆様にとって、原因究明が極めて困難なBGAの接触不良は、プロジェクトの進行を致命的に遅らせる最大の障壁です。

当社で30年にわたり数え切れないほどの基板と向き合ってきた私たちが、この厄介な「ヘッドインピロー(Head-in-Pillow: HiP)不良」のメカニズムと、それを確実に修正するプロフェッショナルのリワーク手法について詳しく解説します。

ヘッドインピロー(HiP)不良の定義と発生メカニズム

ヘッドインピロー(HiP)とは、BGAのはんだボールと基板側のペーストはんだが完全に溶融・結合せず、枕に頭を乗せたような状態で接触しているだけの接合不良のことです。

通常の良好なはんだ付けでは、リフロー炉の中でBGAのボールと基板のペーストはんだが溶け合い、金属間化合物(IMC: Intermetallic Compound)の層を形成して強固な合金接合を生み出します。しかし、HiP不良においては、両者が物理的に触れ合っているだけで金属的な結合がなされていません。

この状態は常温では導通していることが多く、出荷前の電気検査(ICT)をすり抜けてしまうのが最も恐ろしい点です。その後、機器の稼働による発熱や冷却の熱サイクル、あるいは物理的な振動が加わることで接合面が離れ、市場での突発的な動作不良(インターミッテント・エラー)を引き起こします。

ヘッドインピローを引き起こす3つの主要原因

HiPが発生する主要な原因は、「部品と基板の熱反り(Warpage)」「フラックスの活性低下」「不適切な温度プロファイル」の3点に集約されます。

現代のBGAパッケージの薄型化や、鉛フリーはんだ(Sn-Ag-Cu系など)の採用によるリフロー温度の高温化(240℃〜250℃)が、これらの原因をさらに誘発しやすくしています。

主要原因発生のメカニズム
1. 熱反り(Warpage)基板(FR-4等)とBGAパッケージ(シリコンダイやモールド樹脂)の熱膨張係数(CTE)の不一致により、リフロー加熱中に部品や基板が反る現象。ペーストはんだが溶融する前にボールが基板から浮き上がり、冷却時に再び接触することでHiPとなります。
2. フラックスの活性低下プリヒート(予備加熱)の時間が長すぎる、あるいは温度が高すぎると、ペーストはんだ内のフラックス成分が本加熱(液相線温度以上)に達する前に揮発・酸化・枯渇(Flux Exhaustion)してしまい、酸化膜を除去できなくなります。
3. 温度プロファイルの不適合ピーク温度が低すぎる、または液相線以上の時間(TAL: Time Above Liquidus)が短すぎる場合。ボールとペーストはんだの双方が完全に溶融状態になる時間が不足し、十分な金属間化合物(IMC)が形成されません。

IPC基準に基づく顕微鏡下での確実なBGAリワーク手順

確実なBGAリワークは、IPC-7711/7721基準に則り、「適切な加熱による取り外し」「残渣はんだの精密除去」「新しいBGAの正確な搭載・リフロー」の3ステップで完遂されます。

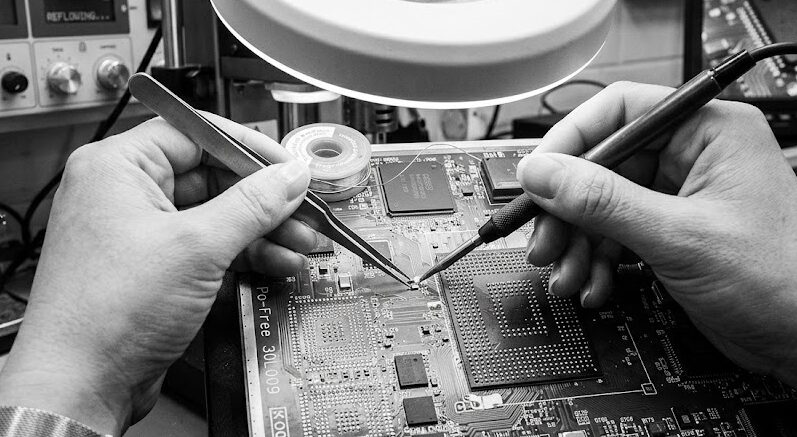
当社では、大学の研究機関やスタートアップ企業の皆様から持ち込まれる「絶対に失敗が許されない1品ものの試作基板」に対して、実体顕微鏡下での極めて精緻な手作業と最新のリワーク装置を組み合わせて対応しています。

  1. プロファイル制御によるBGAの取り外し基板の熱容量や層数に合わせて、上下ヒーターの温度プロファイルを最適化します。急激な熱衝撃による基板の層間剥離(デラミネーション)やパッド剥離を防ぐため、熱膨張をコントロールしながら慎重に取り外します。
  2. 顕微鏡下での残渣はんだ除去とサイトクリーニングここが職人の腕の見せ所です。専用のブレード型はんだこてと吸取線を使い、基板側のパッド(ランド)を平滑にします。顕微鏡下でパッドの銅箔への熱ダメージを極限まで抑えながら、残渣をミクロン単位でクリーニングします。周囲の0201サイズの極小チップ部品を吹き飛ばしたり、熱で劣化させたりすることは決してありません。
  3. フラックス塗布と再搭載・リフロークリーニングされたパッドに、HiPを防ぐための適切な粘度と活性力を持つ高信頼性フラックス(またはペーストはんだ)を均一に転写します。プリズムカメラを用いた光学位置合わせにより、BGAのボールと基板のパッドを±10μmの精度でアライメントし、最適化されたプロファイルで再加熱・接合します。

有限会社アイ電気によるリワークソリューション

創業以来培った高度な実装技術で、他社が敬遠する1枚からのBGAリワークや基板改修を圧倒的な精度で提供します。

開発の現場では、「設計ミスが発覚したが、基板を再製造している時間(数週間)がない」という事態が頻発します。私たちにお任せいただければ、以下のような柔軟かつ強力なサポートが可能です。

  • 1枚からの試作・リワーク対応: 最小ロットの制約はありません。R&D部門様向けの駆け込み寺として、最短即日〜数日での特急改修を承ります。
  • BGAのリボール作業: 入手困難な高価なICや、取り外したBGAパッケージの再利用(リボール)にも対応可能です。
  • 高難度な基板改修: 単なるBGAの交換だけでなく、BGA直下のパッドからのパターンカットや、顕微鏡下でのポリウレタン銅線を用いたジャンパ配線など、他社では断られるような高難度改修を得意としています。
  • NDA完備・部品支給対応: 開発中の未発表プロトタイプでも安心してお任せいただけるよう、秘密保持契約を徹底。部品支給での作業に柔軟に対応いたします。

原因不明の動作不良や、緊急の基板改修でお困りの際は、ぜひアイ電気のにご相談ください。

1960年創業・アイ電気が見つめてきた「日本のものづくり」とはんだ付けの進化

最新のIoTデバイスやウェアラブル端末、あるいは大学・研究機関における最先端のPoC(概念実証)開発において、ハードウェアエンジニアや研究者の皆様は常に「時間」と「物理的限界」というプレッシャーと戦っています。設計を重ねた試作基板が上がってきた直後に発覚する回路の不具合や、実装密度が高すぎるがゆえのリワークの困難さに、スケジュール進行の絶望を感じた経験はないでしょうか。

1960年(昭和35年)の創業以来、私たち有限会社アイ電気(Aidenki Co., Ltd.)は、日本のエレクトロニクス産業の発展とともに歩んできました。真空管からトランジスタ、そして現在の0201サイズの超微小チップや数千ピンに及ぶBGAへとコンポーネントが進化する中、変わらないものがあります。それは、確かな技術的裏付けを持った「はんだ付け」のクオリティです。

本記事では、はんだ付け歴30年の熟練シニアエンジニアの視点から、現代の基板実装における技術的ハードルとその解決策について、熱力学・金属工学的なメカニズムを交えながら実践的に解説します。

はんだ付け技術のパラダイムシフト:鉛フリー化と金属間化合物の制御

現代のはんだ付けにおける最大の技術的課題は、鉛フリー化に伴う融点上昇(約220℃)と、接合界面における適切な厚さの金属間化合物(IMC)層の確実な形成です。

かつての共晶はんだ(Sn-Pb)時代とは異なり、現在の主流であるSAC305(Sn-Ag-Cu)などの鉛フリーはんだは、融点が高く濡れ性が低いという物理的特性を持ちます。はんだ付けの強度と導電性を担保する本質は、基板の銅(Cu)パッドとスズ(Sn)が熱反応を起こし、接合界面にCu6Sn5といった金属間化合物(Intermetallic Compound: IMC)を形成することにあります。

しかし、熱容量の計算を誤り過剰な熱(オーバーヒート)を加えると、このIMC層が厚く成長しすぎ、結果として脆性破壊(クラック)の温床となります。逆に熱不足であれば未反応による冷えはんだ(コールドジョイント)を引き起こします。IPC-A-610(電子組立品の許容基準)に準拠した信頼性の高い接合を実現するためには、基板の層数や銅箔厚に応じた厳密な温度プロファイルの管理と、手作業においてはコテ先の熱容量を瞬時に見極める職人の感覚が不可欠です。

微細化の極致:0201サイズとBGAリワークの技術的障壁

BGAリワークや0201サイズの超精密実装の成功は、基板全体の熱膨張係数(CTE)を考慮した局所加熱プロファイルの最適化と、熟練技術者による顕微鏡下の精密な手作業に依存します。

最新のR&Dボードでは、1つの基板上に巨大なSoC(BGAパッケージ)と0201サイズ(0.25mm × 0.125mm)の極小受動部品が混在しています。これらを確実に取り扱うためには、以下の技術的要件をクリアしなければなりません。

課題発生する不良メカニズムアイ電気における技術的ソリューション
BGAのリワーク・リボール加熱時の熱膨張係数(CTE)のミスマッチによる基板の反り、およびBGAボールの未はんだ・ボイド発生。IPC-7711/7721に準拠した局所IR(赤外線)加熱とボトムヒーターの併用。X線検査装置によるボイド率の徹底管理。
0201サイズ部品の手付け左右のパッドにおける熱容量の不均衡(サーマルランドの設計非対称など)によるマンハッタン現象(ツームストーン現象)。高倍率実体顕微鏡下での極細マイクロツイーザーと、30年の経験に基づく秒単位の熱量コントロールによる手作業実装。
熱ダメージに弱いセンサー類長時間の加熱によるMEMSセンサーやオプトエレクトロニクス部品の内部構造破壊。低融点ビスマス系はんだの活用や、熱逃げを計算したヒートシンククリップを用いた極所短時間加熱。

機械実装(マウンター)では対応しきれない「実装後の1箇所だけのBGA交換」や「部品支給による数点の極小チップの手付け」こそ、アイ電気が数十年にわたり培ってきたノウハウが最も活きる領域です。

R&Dの「致命傷」を救う基板改修とジャンパ配線

試作基板の設計ミスを即座に修正するには、0.1mmピッチのパターンカットやAWG50(約0.025mm)クラスの極細線を用いたジャンパ配線を確実に行う高度なリカバリー技術が必要です。

大学の研究室やスタートアップ企業のR&D部門から最も多く寄せられるのが、「基板の配線を間違えたが、再製造の予算も時間もない」という切実なご相談です。アイ電気では、以下のような高難度な基板改修(エコ・ワイヤリング)を日常的に行っています。

  • 精密パターンカット: デザインルールが極細化する中、内層や隣接するパターンを傷つけることなく、顕微鏡下で対象の銅箔パターン(0.1mmレベル)のみをデザインナイフと専用ルーターで物理的に切断します。
  • ウレタン線によるジャンパ配線: BGAのパッド直下から極細のポリウレタン銅線(UEW)を引き出し、別のICのピンへとバイパスさせます。高周波回路の場合は、インピーダンス変化やノイズのアンテナ化を防ぐため、最短経路での配線と適切なGND処理(シールド処理)を実施します。
  • レジスト補修と固定: 施工後は、振動や経年劣化による断線を防ぐため、紫外線(UV)硬化型のソルダーレジストを用いて配線を基板に強固に接着・絶縁保護します。

これらの作業は単なる「修理」ではなく、お客様のPoCを前進させるための「延命処置」であり、電気的特性を損なわないIPC基準の信頼性が求められます。

アイ電気は「日本のものづくり」のR&Dを止めない

製品開発のサイクルがかつてなく高速化する現代において、実装や改修のトラブルでプロジェクトが停滞することは大きな損失です。私たち有限会社アイ電気は、創業から脈々と受け継がれてきた職人の手先の感覚と、IPC基準等の最新の学術的・物理的知見を融合させ、エンジニアの皆様の「今すぐ何とかしたい」に応えます。

  • 1枚からの特急試作に対応: 大手EMSが敬遠する1枚からの実装や改修を喜んでお引き受けします。
  • 部品支給(バラ部品・カットテープ)対応: テープリールに満たないバラ部品や、お客様ご自身で調達された特殊部品の支給実装も柔軟に対応可能です。
  • 徹底した機密保持(NDA完備): 未発表の最新デバイスや大学の極秘研究の基板も、厳格な情報管理体制のもとで取り扱います。

はんだ付けや基板改修で行き詰まった際は、ぜひ一度、アイ電気のシニアエンジニアにご相談ください。あなたのR&Dの熱意を、確かな技術で形にします。

よくある質問(FAQ)

はい、可能です。周囲の部品に熱ダメージを与えないよう、専用のノズルとボトムヒーターを用いた局所加熱プロファイルを構築し、IPC-7711/7721基準に準拠した安全かつ確実なBGAの取り外し、リボール、再実装を実施します。

もちろん可能です。アイ電気は研究機関やスタートアップ企業様からのご依頼を数多く承っております。リール化されていないバラ部品や、Digi-KeyやMouser等で手配されたカットテープ部品でも、顕微鏡下の手作業を駆使して1枚から実装いたします。

はい、対応しております。高倍率の実体顕微鏡と特殊なマイクロコテ先を使用し、熟練技術者が手作業で行います。パッドの剥離を伴うような難易度の高い修正や、0201部品への極細線(AWG50等)の直接ジャンパ配線実績も多数ございます。

2026夏季休業の予定

有限会社アイ電気では、夏季休業期間を頂いております。部門により休業期間は異なりますが、2026年の休業期間は以下の通りです。

  • テクノクルーズ(IT部門) 2026年8月10日~2026年8月14日
  • 製造部門 :2026年8月12日~2026年8月14日

テクノクルーズも製造部門も8月17日月曜日より業務を再開いたします。

ご理解いただきますようお願いいたします。

【求人情報:狭山市】電子部品製造

「仕事も、子育ても、仲間づくりも。」 有限会社アイ電気で、私たちと一緒に楽しく働きませんか?

有限会社アイ電気は、スタッフ同士のコミュニケーションを大切にし、毎日「楽しく働ける」アットホームな職場環境づくりに力を入れています。
「新しいお仕事で仲間づくりをしたい」「子育てと両立しながら自分のペースで働きたい」という方にピッタリの職場です。未経験の方でも、頼りになる先輩スタッフがしっかりサポートします!

アイ電気で働く3つの魅力

1. 毎日が充実!「楽しく働ける」職場です

仕事中は協力し合い、休憩時間には笑顔が絶えない和やかな雰囲気が当社の自慢です。わからないことがあっても、すぐに質問できる風通しの良さがあるので、未経験からでもストレスなく楽しくお仕事を覚えていけます。

2. 人の繋がりを大切に。自然と「仲間づくり」ができる!

幅広い年代のスタッフが活躍しており、年齢や社歴に関係なくフラットに話せる環境です。仕事を通して、お互いを助け合える大切な仲間・相談相手がきっと見つかります。和気あいあいとした職場で働きたい方に最適です。

3. 「小さいお子様が居ても安心」の万全なサポート体制

子育て中のスタッフも活躍中!お子様の急な発熱や、保育園・学校の行事などによるお休み・シフト変更にも柔軟に対応します。スタッフみんなでカバーし合う風土が根付いているため、「子育て中で周りに迷惑をかけないか不安…」という方も、どうか安心して飛び込んできてください。

募集要項

  • 募集職種 :製造スタッフ / 一般事務 / アシスタント など )
  • 仕事内容 :電子部品の組み立て、はんだ作業や検査をお願いします。力仕事はありません。 )
  • 雇用形態:パート・アルバイト / 正社員)
  • 給与 :時給 1,180円 ~ ※経験・能力を考慮します)
  • 勤務時間:9:00 ~ 16:00 ※週3日、1日4時間からOK! 午前のみ・午後のみ等ご相談ください)
  • 休日・休暇 :土日祝日、GW、夏季休暇、年末年始 ※ご家庭の都合に合わせたお休みも可能です)
  • 待遇・福利厚生 :交通費規定内支給、社会保険完備、車・バイク通勤OK、制服貸与、扶養内勤務可)
  • 応募資格 :未経験者大歓迎!資格・経験不問。主婦(夫)さん、ブランクのある方も大歓迎です。

応募方法・選考の流れ

  • 【STEP1】ご応募 お電話(04-2952-3481)または、サイト内の「応募フォーム」よりお気軽にご連絡ください。 ※「まずは話だけ聞いてみたい」「職場見学をしたい」という方も大歓迎です!
  • 【STEP2】面接 履歴書(写真貼付)をご持参ください。 ※堅苦しい面接ではありません。あなたの希望する働き方などをリラックスしてお聞かせください。
  • 【STEP3】採用! 一緒に働ける日を楽しみにしています!

Indeedから応募されたい方は以下のリンクよりご応募ください。

【Indeedから申し込む】

2026年GWの営業のお知らせ

当社ホームページをご利用いただきましてありがとうございます。

当社事業部別のゴールデンウィークの営業についてお知らせいたします。

  • 製造部門:5月2日(土)~5月5日(火)
  • IT部門:5月2日(土)~5月6日(水)

よろしくお願いいたします。

カーボンニュートラルへの取組

電気自動車(EV)を活用して、環境負荷を減らす

日本政府は2050年までにカーボンニュートラルを実現しようとしています。

カーボンニュートラルを実現するためには、エネルギーの利用方法について真剣に考えていかなければなりません。私たちは、カーボンニュートラルへの1つの道筋として「電力の活用」への取り組みを進めています。

電力は、そのエネルギーの利用を数値化しやすいため、電力の見える化を行い、極力「電化」をすすめ、上手に活用するための研究をおこなっています。

電気自動車の導入

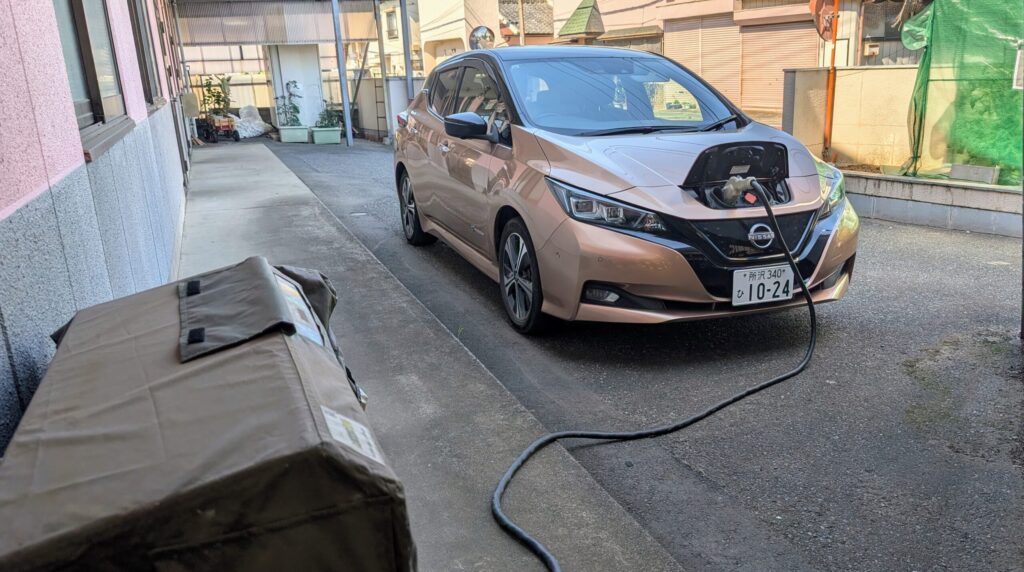
当社では、日産の「リーフ」を導入し、カーボンニュートラルを目指した電力の活用と、環境負荷を軽減するために積極的なDR活動(デマンドレスポンス)を行っています。

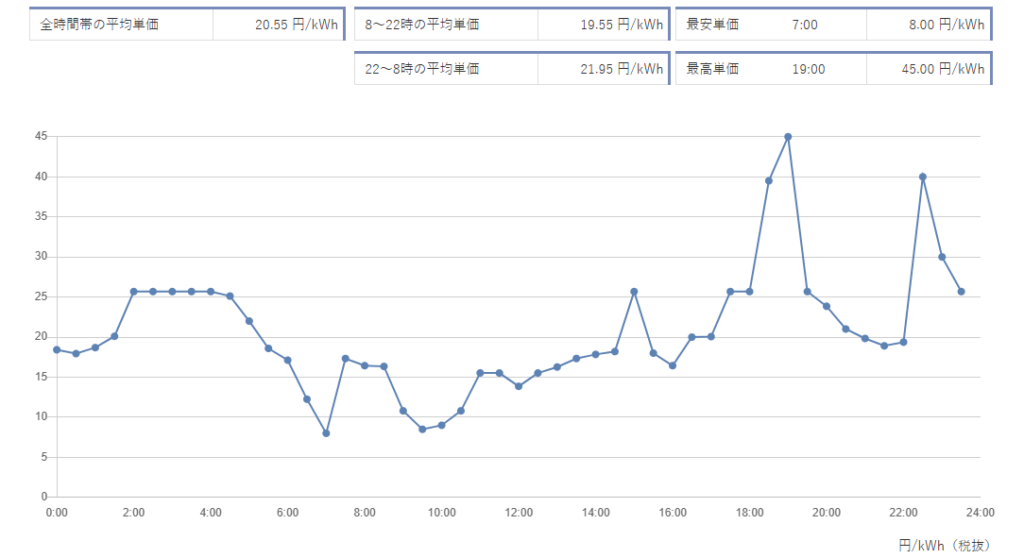
環境市場が公開している日本の電力市場の1日の価格推移

V2H充放電設備を設置し、電力市場の様子を見ながら、系統からの電力をEVからの電力供給に切り替えを行う事で、オフピークでの電力活用を実現しています。

V2H充放電設備と日産リーフで電力の有効活用

太陽光発電所の運営

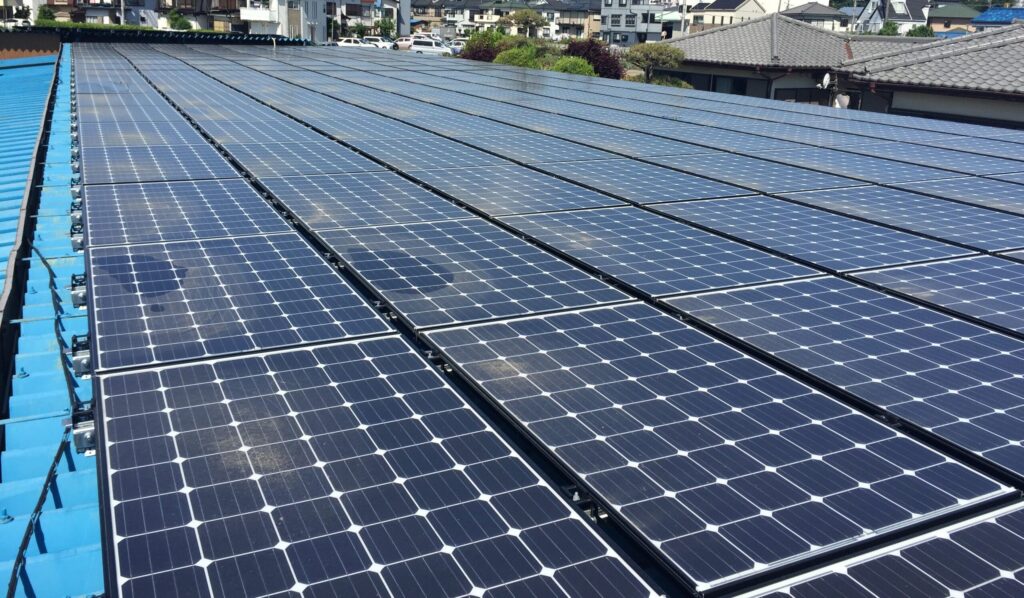
製造工場の屋根に最大49kWの発電を行う太陽光の発電所を設置し、発電を行っています。将来的には再生可能エネルギーで自社により発電した電力を100%自社運営に利用できるようにします。

49kWのソーラーパネルを工場屋上に設置

ELECTRICLIFEの運営

このような活動をより多くの人たちに情報共有できるよう、特設サイト「ELECTRICLIFE」を株式会社イーエスと共に運営しています。

URL: https://www.electriclife.jp